

Savjetovanje o proizvodu
Vaša email adresa neće biti objavljena. Obavezna polja su označena *
Dolazi iz Kine, marketing u svijet.
A vruće ljepljivi film je termoplastični vezni sloj koji je čvrst na sobnoj temperaturi, topi se u tekuću tekućinu kada se zagrije, a zatim se brzo ponovno skrutne nakon hlađenja kako bi stvorio strukturnu ili polustrukturalnu vezu. Definirajuća karakteristika koja ga odvaja od tekućih ljepila i traka osjetljivih na pritisak jest da je 100% čvrst, bez otapala i ne zahtijeva vrijeme stvrdnjavanja ili sušenja . Veza se formira isključivo kroz toplinsku promjenu faze. Zbog toga su vruće taljive folije jedinstveno prikladne za brze procese laminiranja, osjetljive podloge koje ne podnose otapala i primjene koje zahtijevaju jednolike linije veze bez šupljina s preciznom kontrolom debljine. Najčešći osnovni polimeri su etilen-vinil acetat, poliolefin, termoplastični poliuretan i poliamid, a svaki je konstruiran za određeni temperaturni raspon vezivanja i profil kompatibilnosti podloge.
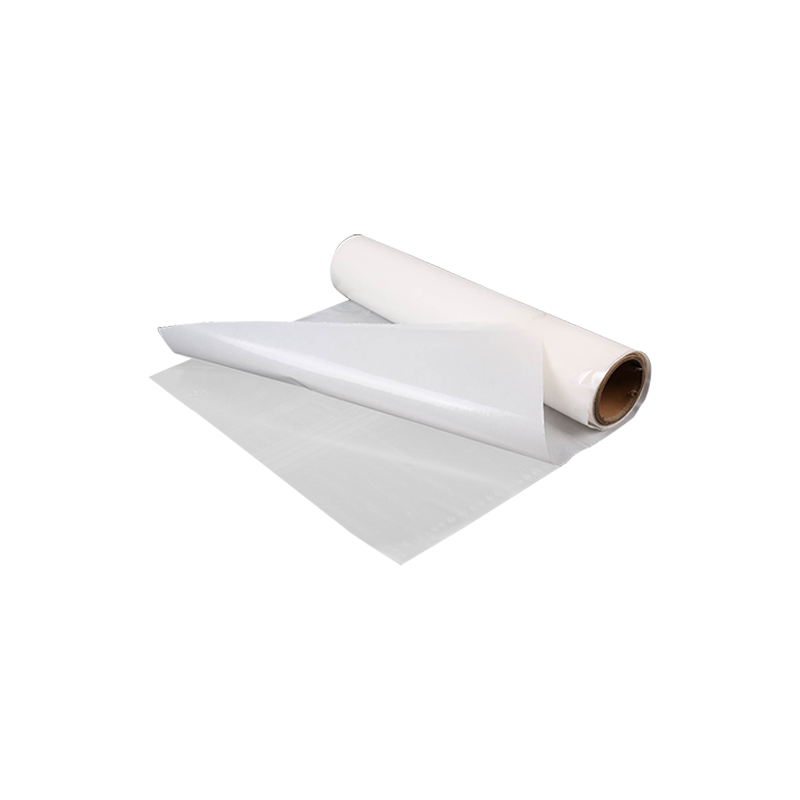
Proces lijepljenja vruće taljene folije je toplinski ciklus u tri faze. Prvo, film se zagrijava iznad točke taljenja, obično na temperaturu između 80°C i 180°C ovisno o vrsti polimera. Na ovoj temperaturi, viskoznost dramatično pada—često do vrijednosti u rasponu od 5000 do 50000 centipoisea—dopuštajući rastaljenom ljepilu da teče i smoči površinu podloge. Drugo, rastaljeno ljepilo prodire u površinske nepravilnosti, pore i snopove tekstilnih vlakana, stvarajući mehaničko međusobno spajanje. Treće, kako se toplina uklanja, polimer se ponovno kristalizira ili ostakljuje, hvatajući isprepletenu strukturu i prenoseći mehaničko opterećenje preko spojene površine.
Ono što razlikuje vruće taljive filmove od drugih oblika ljepila je ujednačena, prethodno oblikovana debljina. Folija se proizvodi u preciznoj mjeri, obično od 20 do 200 mikrona , a ovaj se promjer održava duž cijele linije veze. Nema tankih mrlja, nema šupljina od isparavanja otapala i nema istiskivanja na rubovima. Za primjene poput laminiranja tekstila ili lijepljenja membrane u odjeći za van, ova se konzistencija izravno prevodi u zajamčene vodonepropusne brtve i predvidljive vrijednosti prozračnosti.
Polimerna okosnica određuje svaki kritični parametar performansi: točku omekšavanja, kemijsku otpornost, fleksibilnost pri niskim temperaturama i kompatibilnost podloge. Odabir pogrešne kemije za okolinu krajnje upotrebe najčešći je uzrok kvara ljepila. Donja tablica prikazuje četiri glavne vrste vruće taljive folije u odnosu na njihovu tipičnu primjenu.
| Vrsta polimera | Tipično područje topljenja | Ključna snaga | Primarno ograničenje | Uobičajene aplikacije |
|---|---|---|---|---|
| EVA (etilen-vinil acetat) | 65-95°C | Široko prianjanje, niska cijena, brzo stvrdnjavanje | Slaba otpornost na otapala, ograničena upotreba na visokim temperaturama | Obuća, plastificiranje tkanine, pakiranje |
| Poliolefin (na bazi PP/PE) | 110-150°C | Izvrsna kemijska otpornost, lagana | Zahtijeva površinsku obradu na mnogim podlogama | Dijelovi interijera automobila, medicinska ambalaža |
| TPU (termoplastični poliuretan) | 100-160°C | Visoka elastičnost, otpornost na abraziju, izdržljiva na pranje | Viša cijena, osjetljiv na vlagu prije obrade | Bešavna odjeća, vanjska oprema, medicinska odjeća |
| Poliamid (PA/najlon) | 110-160°C | Otpornost na toplinu, mogućnost kemijskog čišćenja, čvrsta veza | Čvrsta veza, može se osjetiti krutom na koži | Međupodstave za odjeću, presvlake za automobile |
| PES (kopoliester) | 120-160°C | Izvrsno prianjanje na PET, brzo pranje | Visoka temperatura obrade, uzak raspon supstrata | Lijepljenje poliesterske tkanine, industrijska filtracija |
Unutar jedne obitelji polimera, performanse se podešavaju podešavanjem indeksa protoka taline (MFI). MFI mjeri koliko grama polimera protječe kroz standardiziranu matricu u 10 minuta pod određenom temperaturom i težinom, prema ASTM D1238. Visoki MFI film, s vrijednostima iznad 50 g/10 min, fluidan je i prodire duboko u porozne podloge poput tkanog tekstila, stvarajući snažnu mehaničku vezu. Film s niskim MFI, ispod 10 g/10 min, ostaje viskozniji i ostaje na površini, tvoreći sloj za popunjavanje praznina koji dobro funkcionira za glatke, neporozne podloge poput metalne ili filmske laminacije.
Otvoreno vrijeme—prozor između topljenja filma i snage veze koja se počinje graditi kroz hlađenje—još je jedan parametar kritičan za proces. Za operacije ručnog postavljanja, duže otvoreno vrijeme od 20 do 60 sekundi omogućuje operateru premještanje dijelova. Za brzu kontinuiranu laminaciju, poželjno je kratko otvoreno vrijeme ispod 5 sekundi jer omogućuje trenutnu daljnju obradu. Otvoreno vrijeme je kontrolirano širinom vrha taljenja u krivulji diferencijalne skenirajuće kalorimetrije polimera; oštar, uzak vrh taljenja proizvodi kratko otvoreno vrijeme, dok ga širi raspon taljenja produljuje.
Vruće ljepljivi film aktivira se istovremenom primjenom topline i pritiska. Specifični strojevi ovise o obujmu proizvodnje i geometriji dijelova koji se lijepe. Svaka metoda daje drugačiji toplinski profil, a stupanj filma mora se uskladiti s metodom zagrijavanja kako bi se postigla puna čvrstoća spoja bez toplinske degradacije.
Ovo je najčešća industrijska metoda. Film se stavlja u sendvič između dva supstrata i prolazi kroz grijani otvor ili tračnu prešu. Temperatura, tlak i vrijeme zadržavanja su precizno kontrolirani. Trakasti laminatori mogu kontinuirano raditi pri brzinama većim 10 metara u minuti za tanke EVA filmove koji lijepe slojeve tkanine. Kritični parametar je temperatura na liniji veze, a ne samo zadana točka grijača. Toplinska otpornost supstrata znači da temperatura filma zaostaje za temperaturom ploče. Termopar ugrađen u probnu laminaciju je najpouzdaniji način za kalibraciju stvarnog prozora obrade.
Za izrezane dijelove, potplate cipela ili međupodstave odjeće, folija je prethodno izrezana u oblik i aktivirana u zagrijanoj preši. Preša daje visok pritisak—do 3 do 5 bara (0,3 do 0,5 MPa) — koji tjera rastaljeni film u bliski kontakt sa podlogom. Ova metoda je standard za obuću za vrhove prstiju i potpetice, gdje se prethodno izrezani umetak od poliamida ili EVA filma postavlja između gornjeg materijala i komponente za pojačanje i spaja u jednom ciklusu prešanja koji traje 15 do 45 sekundi.
U tehničkoj gornjoj odjeći i medicinskoj zaštitnoj odjeći, vrući talilni filmovi se režu na uske trake i nanose preko šivanih šavova pomoću stroja za brtvljenje traka vrućim zrakom. Stroj usmjerava mlaz zagrijanog zraka na vrpcu i tkaninu istovremeno, otapajući film neposredno prije nego što ga pritisni valjak postavi u šav. TPU je dominantna kemija za ovu primjenu jer rezultirajući zapečaćeni šav mora preživjeti najmanje 40 ciklusa pranja na 60°C bez curenja, uz zadržavanje fleksibilnosti rastezanja s tkaninom.
Veza sa supstratom nastaje kombinacijom mehaničkog međusobnog spajanja i specifičnog prianjanja — polarnih interakcija, vodikovih veza ili, u nekim reaktivnim formulacijama, kovalentnih veza. Općenito pravilo je da taljivi film mora imati površinsku energiju nižu od površinske energije supstrata u trenutku lijepljenja. Poliolefinski filmovi, sa svojom intrinzično niskom površinskom energijom od približno 30 dina/cm , slabo se vežu za bilo što osim ako je podloga prethodno obrađena koronskim pražnjenjem, plazmom ili plamenom kako bi se podigla površinska energija iznad 38 dyna/cm.
TPU i EVA filmovi su lakši zbog svojih polarnih acetatnih i uretanskih skupina, koje stvaraju vodikove veze s hidroksilnim i karbonilnim skupinama na podlogama kao što su koža, pamuk i tkanine presvučene poliuretanom. Međutim, onečišćenje je neprijatelj svih toplinskih lijepljenja. Čak i ulja za otiske prstiju mogu stvoriti slab granični sloj koji uzrokuje prividno prianjanje koje ne uspijeva pod opterećenjem. Obrišite izopropil alkoholom i čistom krpom koja ne ostavlja dlačice neposredno prije laminiranja minimalna je priprema površine za bilo koje kritično spajanje.
Vruće ljepljivi filmovi su kemijski stabilni pri skladištenju u usporedbi s tekućim reaktivnim ljepilima, ali nisu imuni na starenje. Primarni mehanizmi razgradnje su oksidacija polimerne okosnice—posebice u nezasićenim EVA razredima—i upijanje vlage, posebno TPU-om i poliamidom. Posebno su TPU folije higroskopne: apsorbiraju atmosfersku vlagu koja, kada se folija zagrije iznad 100°C, isparava i stvara mjehuriće, šupljine i slabu, pjenastu vezu. Neotvorena TPU folija zapakirana u zaštitu od vlage ima tipičan rok trajanja 12 mjeseci od datuma proizvodnje . Nakon otvaranja, foliju treba iskoristiti u roku od 24 do 48 sati osim ako je pohranjena u suhom ormaru s točkom rosišta ispod -30°C.
Poliolefinski filmovi su najstabilniji pri skladištenju, otporni su i na oksidaciju i na upijanje vlage. Poliamidne folije dobro se odupiru oksidaciji, ali upijaju vlagu još agresivnije od TPU-a. Poliamidni film izložen vlazi iz okoline jedan dan može sadržavati dovoljno vode da se vidljivo zapjeni tijekom aktivacije. Prethodno sušenje role filma u sušilici za sušenje na 60°C 4 do 6 sati prije obrade standardni je postupak u aplikacijama visoke pouzdanosti kao što je lijepljenje interijera automobila, gdje je neuspjeli šav zahtjev za jamstvo.
Provjera valjanosti spoja toplim taljivim filmom zahtijeva više od subjektivnog testa skidanja. Sljedeći testovi daju kvantitativne podatke koji se mogu statistički pratiti u proizvodnji.
Industrija vruće ljepljivih filmova odgovara na regulatorni pritisak na plastiku za jednokratnu upotrebu i otpad na odlagalištima s nekoliko tehnoloških promjena. EVA filmovi na biološkoj osnovi, gdje je etilenska komponenta izvedena iz etanola šećerne trske, a ne iz nafte, sada su komercijalno dostupni sa svojstvima koja su u osnovi identična petrokemijskim stupnjevima. Što je još značajnije, razvoj perivih ljepljivih filmova koji se mogu odvojiti dobiva na snazi u recikliranju tekstila. Ove se folije snažno vežu tijekom vijeka trajanja odjevnog predmeta, ali su formulirane tako da gube prianjanje kada su izložene određenim uvjetima okidača - određenom pH, temperaturnom skoku iznad normalnih temperatura pranja ili kemijskoj kupki - što omogućuje odvajanje spojenih slojeva za recikliranje. Akcijski plan Europske unije za kružno gospodarstvo glavni je pokretač ovog istraživanja budući da se vezani tekstilni laminati od više materijala trenutno ne mogu reciklirati i idu na odlagalište ili spaljivanje.
Heat Resistant Laser Label Material: Substrates, Performance & Selection Guide
Naljepnice od sintetičkog papira za smrznutu hranu: flekso i UV inkjet ispis
Vaša email adresa neće biti objavljena. Obavezna polja su označena *
