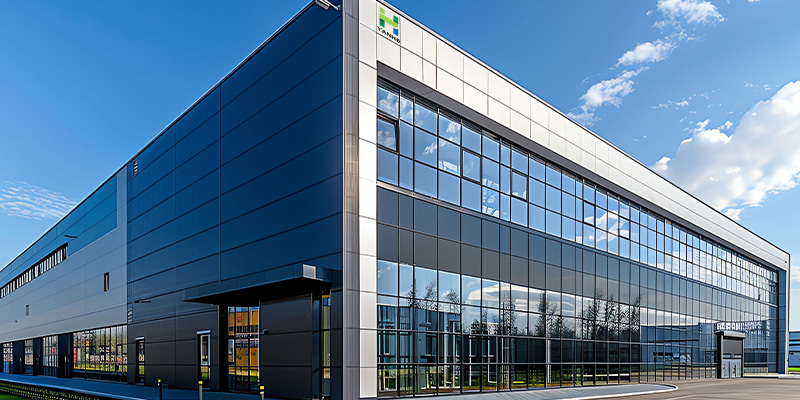
Osnovan 2012., Anhui Yanhe New Material Co., Ltd. nalazi se na 17 hektara u zapadnoj zoni ekonomskog razvoja Guangde. Tvrtka uglavnom razvija i proizvodi posebne materijale za označavanje, funkcionalne trake za elektroničku industriju, ljepljive proizvode za različite funkcionalne filmske materijale, te je u mogućnosti u potpunosti zadovoljiti tehničke zahtjeve proizvoda svojih kupaca primjenom odgovarajućih površinskih premaza na temelju funkcionalnih zahtjeva različitih površina kupaca.
Rola za premazivanje: Metode, dopuštena odstupanja i kako odabrati kvalitetnu rolu s premazom
Rola za premazivanje može izgledati kao običan kalem savitljivog materijala, ali svaka rola koja uđe u vašu proizvodnu liniju rezultat je procesa koji odlučuje koliko dobro se ispisuje, izrezuje, laminira ili sastavlja. Kada inženjeri za nabavu procjenjuju presvučene role za naljepnice, trake ili materijale baterija, praktično pitanje nije samo kakav je premaz, već koliko je ravnomjerno nanesen preko cijele mreže, koliko je čvrsto smotao smotak i koji se nedostaci kriju unutar gornjih slojeva.
Zaključak unaprijed: kada ocjenjujete role za premazivanje, usredotočite se na tri mjerljiva pokazatelja — toleranciju debljine suhog premaza, ujednačenost poprečne mreže i gustoću grešaka po jedinici površine. Sve ostalo, od kvalitete ispisa do performansi izrezivanja, proizlazi iz ove tri brojke.
Prekrasan uzorak uzorka ne govori vam ništa o ostatku role; proizvodni podaci na razini serije čine. Ovaj vodič objašnjava glavne metode premazivanja valjkom, tolerancije koje biste zapravo trebali odrediti, pokazatelje kvalitete koji se rijetko ispisuju na podatkovnoj tablici i kako odabrati dobavljača premaza koji može dati ponovljive rezultate.
Što je zapravo rola za premazivanje
Rola za premazivanje je gotov materijal: osnovni supstrat kao što je PET, PVC, tkanina od staklenih vlakana, sintetički papir ili aluminijska folija se odmotava, premaže tekućom formulacijom, suši ili stvrdnjava i ponovno namotava u glavnu rolu. Ta glavna rola se zatim reže na prodajne širine. Vrijednost role ovisi o četiri koraka procesa:
Priprema podloge. Obrada koronom ili plazmom povećava površinsku energiju tako da tekući premaz ravnomjerno vlaži film. Preskakanje ovog koraka dovodi do odvlaživanja, narančine kore i lošeg prianjanja.
Doziranje premaza. Metoda koja nanosi i izravnava tekućinu određuje ujednačenost debljine, što zauzvrat kontrolira učinak ljepila i izgled za krajnju upotrebu.
Sušenje i stvrdnjavanje. Profil temperature i vrijeme zadržavanja u pećnici određuju zaostalo otapalo, gustoću poprečnog povezivanja i starenje adhezije.
Navijanje. Napetost, pritisak stiskanja i tvrdoća valjanja utječu na istezanje, teleskopiranje i blokirane slojeve tijekom skladištenja.
U Anhui Yanheu, ovi koraci rade na namjenskim linijama za premazivanje unutar radionice bez prašine. To je važno jer su čestice u zraku najveći pojedinačni izvor rupica i površinskih kratera u obloženim rolama. Stvarno proizvodno okruženje možete vidjeti na našem radionica za premazivanje stranici.
Uspoređene metode premazivanja valjkom
Niti jedna metoda premazivanja ne odgovara svakom proizvodu. Izbor je kompromis između mokre debljine, tolerancije, brzine i kapitalnih troškova. Donja usporedba sažima metode koje se najčešće koriste za ljepljive i funkcionalne premaze.
metoda
Mokra debljina
Tolerancija
Najprikladnije za
Glavno ograničenje
Izravno nanošenje valjkom
25-250 µm
±5%
Ljepila, temeljni premazi, ekonomični premazi
Loša kontrola ispod 25 µm
Premaz obrnutim valjkom
20-200 µm
±3%
Ljepila osjetljiva na pritisak, debeli slojevi
Veći trošak stroja
Gravurski premaz
5–50 µm
±2%
Odvajajući slojevi, tanki precizni slojevi
Potrebne su ugravirane role
Premaz matrice za proreze
5–300 µm
±1,5%
Filmovi za baterije, optički, funkcionalni slojevi
Složeno postavljanje, zahtjevno održavanje
Nož preko rolne
50–500 µm
±4%
Pjene, tekstil, teške premazne mase
Loša kontrola rubova kod tankih slojeva
Tipični rasponi sposobnosti mokrog filma; konačna učinkovitost ovisi o formulaciji, supstratu i brzini linije.
Za materijale za naljepnice osjetljive na pritisak, obrnuti valjak i gravura dominiraju jer kombiniraju razumnu brzinu s čistim polaganjem ljepila. Za folije za EV baterije, gdje su otpornost na plamen i tolerancija debljine funkcionalnog sloja kritični, poželjna je matrica s prorezom jer je to zatvoreni sustav: tekućina za oblaganje ne stoji u otvorenoj posudi, tako da je sakupljanje kontaminacije minimalizirano. Detaljnija tehnička usporedba dostupna je u našem Vodič za tehnologije premazivanja valjcima i tolerancije .
Skriveni pokazatelji kvalitete na premazanoj roli
Standardne podatkovne tablice navode prosječnu debljinu, adheziju na ljuštenje i čvrstoću na smicanje. Rijetko spominju pokazatelje koji zapravo uzrokuju gubitke u proizvodnji. Ovih pet najvažnijih:
Profil debljine poprečne mreže. Prosječna debljina može biti unutar specifikacije dok su rubovi 8% deblji od središta. Rezultat su trake u boji na tiskanim naljepnicama i istiskivanje ljepila tijekom izrezivanja.
Gustoća kvarova na 100 m². Riblje oči, mrlje gela, rupice i pruge broje se po jedinici površine. Većina premazanih smotuljaka izgleda dobro dok se ne osvijetle.
Performanse ostarjelog pilinga. Sila ljuštenja nakon 30, 90 i 180 dana otkriva je li ljepilo u potpunosti umreženo. Loše stvrdnuto ljepilo može izgubiti više od 20% svoje početne sile ljuštenja.
Stabilnost izdanja. Za role s podlogom za otpuštanje, vrijednost otpuštanja trebala bi ostati stabilna kroz cikluse vlažnosti. Promjenjive vrijednosti otpuštanja uzrokuju loše ponašanje automatskih dozatora naljepnica.
Preostalo otapalo i VOC. Visoki ostatci otapala stvaraju neugodne mirise, kontaminaciju ispisne glave i potencijalne probleme s usklađenošću.
Varijacija debljine je pokazatelj koji se najlakše kvantificira. Grafikon u nastavku uspoređuje tipične varijacije među metodama premazivanja; niže je bolje.
Izravno ±5%
Nož ±4%
Obrnuto ±3%
Gravura ±2%
Utorna matrica ±1,5%
Na našim proizvodnim linijama, tolerancija debljine poprečne mreže održava se unutar ±3% za materijale za naljepnice obložene ljepilom, a radionica bez prašine održava broj nedostataka ispod interne granice dokumentirane u svakom izvješću o provjeri kvalitete serije. Za proizvode koji trebaju vrlo tijesan prozor za premazivanje, kao što su filmovi koji aktiviraju promjenu boje, oslanjamo se na precizno mjerenje i 100% vizualni pregled.
Obložene role troše se u četiri glavna industrijska sektora, a svaki sektor primjenjuje različite prioritete pri odabiru materijala.
Naljepnice i tisak — 38%
Materijali za EV baterije — 27%
Elektronika i kontrola buke — 20%
Pomorstvo i industrija — 15%
Etikete i tisak. Termalni papir, PVC ljepljivi film, sintetički papir i film za lasersko graviranje pretvaraju se u oznake za logistiku, prehrambenu i industrijsku identifikaciju. Prioriteti su dosljedan prijem ispisa, ujednačeno ljepilo i čisto izrezivanje.
Materijali za EV baterije. Aerogel film za pakiranje koji usporava plamen, CCS film za vruće prešanje i PI termoreaktivni film štite ćelije baterije i sklopove sabirnica. Ovdje su prioriteti ocjena otpornosti na plamen (VTM-0), dimenzionalna stabilnost i izuzetno niska gustoća kvarova, jer jedna rupica može ugroziti sigurnosne performanse.
Elektronika i kontrola buke. PET kompozitna pjena, naljepnice za smanjenje buke baterije prijenosnog računala i dvostrane trake rješavaju probleme NVH u potrošačkoj elektronici. Ujednačena debljina ljepila i kontrolirano ponašanje kompresije ključni su zahtjevi.
Morski cjevovodi i industrijska zaštita. Visokotemperaturna traka otporna na prskanje za brodske cijevi zahtijeva zapečaćene rubove, otpornost na toplinu i dugotrajno prianjanje pod visokom vlagom.
Pet koraka do pouzdane opskrbe rolama za premazivanje
Odabir dobavljača role za premazivanje je odluka koja utječe na iskorištenje, stope prerade i pritužbe krajnjih korisnika. Koristite ovih pet koraka za strukturiranje evaluacije.
KORAK 1
Definirajte uvjete krajnje upotrebe
Zapišite temperaturni raspon, kemijsku izloženost, cilj guljenja i postupak pretvorbe prije nego što razgovarate o specifikacijama.
KORAK 2
Odaberite supstrat i kemiju
PET nudi dimenzijsku stabilnost; PVC daje prilagodljivost; staklena vlakna povećavaju otpornost na trganje. Adhezivne obitelji ponašaju se drugačije tijekom starenja.
KORAK 3
Navedite stvarne tolerancije
Tolerancija povlačenja premaza od ±5% do ±2% povećava troškove. Zategnite ga tamo gdje proces zapravo zahtijeva, a opustite drugdje.
KORAK 4
Potvrdite starim testovima
Ponovno testirajte pilot uzorke nakon 30 dana skladištenja. Premaz koji je svjež, ali nije star, rizik je opskrbnog lanca.
KORAK 5
Stavite QC podatke u ugovor
Zahtijevajte potvrdu o analizi po seriji, uključujući profil debljine, broj grešaka, silu ljuštenja i klasu otpornosti na plamen, gdje je primjenjivo.
Za aplikacije laminiranja i lijepljenja, precizno premazani sloj ljepila je razlika između predvidljivog procesa i procesa pokušaja i pogreške. Vruće ljepljivi filmovi jedan su od primjera gdje ujednačenost debljine premaza izravno kontrolira kvalitetu veze.
Obložene role stare i prije pretvorbe. Jednostavna pravila skladištenja sprječavaju većinu grešaka na terenu:
Čuvati na 15–30°C i 40–70% relativne vlažnosti, zaštićeno od izravne sunčeve svjetlosti.
Rolice do upotrebe čuvajte u originalnom zatvorenom pakiranju. Nemojte skladištiti u blizini otapala ili jakih oksidansa.
Koristite rotaciju zaliha prvi ušao, prvi izašao. Ljepljivi proizvodi imaju rok trajanja od 6 do 24 mjeseca, ovisno o kemiji.
Prilagodite role u prostoriji za preinaku najmanje 24 sata prije odmotavanja kako biste izbjegli kondenzaciju na površini.
Usklađenost je jednako važna. Za primjenu u elektronici i baterijama navedite ljepila priznata od strane UL i ocjene otpornosti na plamen kao što je VTM-0 i potvrdite usklađenost s ograničenim tvarima s dobavljačem. Kvalificirani dobavljač osigurava dokumentaciju o sljedivosti serije, uključujući potvrde o analizi i sigurnosno-tehničke listove materijala, te može prezentirati svoje rezultate ispitivanja laboratorija tijekom revizija.
Rola za premazivanje koju odredite danas odredit će vaš prinos konverzije za sljedećih dvanaest mjeseci. Dobavljač koji otvoreno pokazuje svoju liniju premaza, predstavlja QC podatke na razini serije i dijeli stvarne rezultate ispitivanja starenja i otpornosti na plamen gotovo će uvijek isporučiti niži ukupni trošak vlasništva od onoga koji se oslanja na sjajne brošure.
Samoljepljive naljepnice sastoje se od tri glavna sloja: prednje strane, ljepila i obloge. Svaka komponenta služi različitoj svrsi i razlikuje se ovisno o namjeni naljepnice...
1. Uvod
1.1 Uvod u termalni papir i papir za pisač Termalni papir i papir za pisač uobičajene su vrste papira koji se koriste za ispis, ali rade na bitno različitim...
Razumijevanje PVC ljepljive folije
PVC ljepljivi film, skraćenica za polivinilkloridni ljepljivi film, je svestran i široko prihvaćen materijal koji kombinira robusna mehanička svojstva PV...